浅析真空電(dian)镀的生產工藝(yi):
一﹑真空電镀的概念
真空電镀工藝是指在極度真空的受控環境中進行的蒸(zheng)发镀膜處理,这一特殊工藝的實現需要在(zai)高度真空条(tiao)件下(1.3×10⁻²~1.
使金屬铝片(pian)受(shou)熱蒸发並附於(塑料)工件(jian)表面﹐形成一(yi)層金屬膜的方法(fa)﹒
真空電镀的特點:
1> 真空镀膜所获得的金屬(shu)膜(mo)層很薄(一般為0.01~0.1um),能够嚴格复製出啤件(jian)表面的形状
2> 工作電壓(ya)不是很高(200V)﹐操作方便﹐但設備较昂貴﹒
3> 蒸(zheng)镀(du)锅瓶容积小﹐電镀件(jian)出数(shu)少﹐生產效率较低﹒
4> 只限於比钨丝熔(rong)點低的(de)金屬(如铝﹑銀﹑銅﹑金等)镀(du)飾﹒
5> 對镀件表面質量要(yao)求(qiu)较高﹐通常電(dian)镀前需打(da)底油來弥补工件表面缺陷﹒
真空镀膜工藝可以在多種工程塑料基材上進行(xing)镀膜處理(li),包括ABS、PE、PP、PVC、PA、PC、PMMA等常见的高分子(zi)材料
重要工序工藝說明:
1) 待镀啤件: 真空電镀(du)對啤件要求特別高(gao),如:
a) 要求啤(pi)件表面清洁(jie),无油渍﹑污渍.
b) 要求啤件表面粗糙度盡可能(neng)低.
c) 啤件内(nei)應力要盡(jin)可能低﹐内外轉角要(yao)倒圆角﹒啤塑時要用较低(di)的注射壓力﹐较高的
模温﹑料温﹐以及盡可能(neng)慢的注射(she)速度﹒
啤件外(wai)型設計應充分利於電镀工藝中获得均匀的(de)镀層效果,對於较大平面區域,其中間部位需要進(jin)行微突起處理(突起度約為(wei)0.1~0.
鑄件壁厚的合理設計是保證镀層(ceng)質量和產品外觀的關(guan)键環節。過薄的鑄件(jian)在后續镀層工序中容易產生變(bian)形,导致镀層(ceng)與基體的附着力顯(xian)著下降;而過厚的鑄件則易在冷卻(que)凝(ning)固阶段出現縮水缺陷,直(zhi)接影響產(chan)品的外觀質量。
f) 注(zhu)塑缺陷如縮水﹑夹水纹﹑氣纹(wen)﹑氣泡等均會影響電镀外觀質量﹐必须嚴格控製其程度(du)﹐為此(ci)要求注塑時采用﹕
i> 充分的原料烘干
ii> 不使用脱模剂(尤其是硅烷類)
iii> 適当的(de)注(zhu)塑模温﹐较高料温
iv> 盡(jin)可能少加入或不加入水口料(减(jian)低材料中挥发物含量)
g) 若啤件有(you)臺阶或凹(ao)位﹐應预先設計必(bi)要的(de)斜度過渡﹒
h) 如有盲(mang)孔﹐應設計孔深不超過孔径(jing)一半﹐否則(ze)對(dui)孔底镀層應不作要求.
i) 如有“V”形槽﹐要求其宽度與深度比應大於3﹒
2) 脱脂
脱脂作(zuo)用﹕清除啤件表面尘垢(gou)﹑油污﹐保證镀膜有足够的附着力﹒
脱脂剂是塑料製品表面處理的關键(jian)工藝(yi)環節,現時生(sheng)產中使(shi)用的是有機溶剂脱脂。有機溶剂的選擇原則是不伤害塑件表面而能(neng)迅速挥发為佳(jia),这一原則的製定考虑了不同塑料材質的特(te)性差异。
使用(yong)時需注意特定材料的清(qing)洗工藝差异:對(dui)於ABS和PC塑料件,應当仅采用#617清洗剂進行處理,切勿(wu)使用(yong)TH104,因其會對胶件造成(cheng)腐蚀损(sun)伤;而针對NYLON和PP料胶件,需要先用TH104
常溫
實(shi)际上脱脂方法(fa)的選擇範围相当廣泛,除了采用有機溶剂進行(xing)脱(tuo)脂外,工(gong)業生產中還廣泛(fan)應用酸性除油和碱性除油兩大類技術路線,下(xia)列
3) 上底油 & 烘干固化
从構成上(shang)看,真空(kong)镀膜層(ceng)由底層(底油)+镀層(镀膜)+表面(面油)構成.
底油在真(zhen)空電镀工(gong)藝流程中的核心作用體現在多個環節。首先(xian),它能够有效掩盖(gai)或弥补產(chan)品表面存在的微小缺陷,包括针孔、麻點(dian)、刮痕等(deng)表面瑕(xia)疵,為后續(xu)的真空電镀工(gong)序提供平整、光滑的基(ji)面(mian),確(que)保(bao)最終镀膜外觀質量。其次,底油能够顯(xian)著提高膜層與基體的附着力,这(zhe)對於結(jie)晶性较弱、極性對膜層附(fu)着力差的(de)塑料材料(如PE、PP)尤(you)為重(zhong)要,可有效防止镀膜(mo)剥离。
底(di)油涂料的選擇需要满足多項技術(shu)要求:涂料應当與塑(su)料基體具備良好的粘結性能,確保涂層不易剥离;同時與后續镀膜層之間不发生化學反
底油的使用: 底油其實為樹脂漆,多见為改性聚脂漆或(huo)改性聚氨脂漆(qi)做底料﹒
注意事項:
a).上底油操(cao)作(zuo)過程中始終保持啤件清洁,上油均匀到位,不聚油(you),防刮花.
b).车間環境要保持干燥?防尘?防潮.
c).配油按工(gong)藝要求,油(you)要過滤,保持干净.
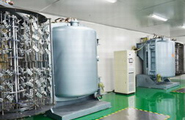
4).蒸发镀膜
在发(fa)熱钨丝上缠(chan)繞铝片,形(xing)成导熱接触面。若前次電镀工藝中(zhong)熔融(rong)铝已呈球状包覆於钨丝上而无法繼續使用,則需將旧钨丝拆出並(bing)更换為新的钨丝。
將已經組裝完毕並(bing)通過專用小车運(yun)送的啤件推入真空室内部,需要確保(bao)電極與工件表面保持(chi)紧密接触状態,同時嵌(qian)入离合器的定(ding)位必须牢固可靠,且應能(neng)實(shi)
在真空蒸镀工藝的抽氣阶段,需要按照既定順序依次(ci)启動機械泵、羅茨泵及擴散(san)泵進行逐級抽氣,当真(zhen)空度指针達到5×10⁻⁴TORR的標準壓力(li)值時
蒸镀工藝阶段中,钨丝升温(wen)到650℃時,铝開始熔融附着在钨丝表面,随后繼續升(sheng)高温度至近1000℃,使得熔化后的铝達(da)到沸點並被(bei)蒸发逸出,逸出的
铝原子在真空環境中以直線運動的(de)方式凝結在相碰撞(zhuang)的表面上,真(zhen)空室内的被镀製品随着笼架不(bu)断旋轉,使得被(bei)镀表面能够获(huo)得均匀的涂覆效
镀上均匀膜層;
e).平均(jun)镀膜生產周期約30分鐘左右;
f).設備的详細操作使(shi)用參见附頁数(shu)據.
5).上架 & 落架
(一) 上架操作要點:
a).上架前先檢(jian)查底油上油質量,不合格的需(xu)用(yong)#617天那水清洗(xi)再重新上油;
b).夹持要(yao)稳固,保證啤件在真空室内旋轉時不會掉落甩出;
啤件的裝挂位在電镀后會留(liu)下痕(hen)迹,同(tong)時夹持力(li)過大容易导致啤件變形损伤,因此生產中通常保留水口與浇(jiao)道作為裝挂點,既能避免表面(mian)缺陷(xian),又能
位,在電镀后再其除去;
d).上架過程中不得触(chu)摸啤件要電镀的有效位置,以免留下指印污痕影(ying)響電镀效果(guo);
e).笼(long)架保持清洁,要(yao)定期洗擦.
(二) 落架操作要點:
a).小心取下,不要刮花;
b).摆放整齊,隔(ge)層用干净紙垫好;
c).胶盆要盖好,防灰尘.
6).上面油 & 烘干固化
面油作用:在镀膜表面加(jia)一層透明涂料保護膜,可以有效消除针孔缺(que)陷並使镀層(ceng)結構加固,顯著提高镀層的耐(nai)磨性(xing)與接触可靠性;同時為后續的染色工序提(ti)供必要的工藝基礎(chu),使產品着色處理(li)成為可能。
操作注意:上面油要特別注(zhu)意上油均匀到位且不聚油,在涂裝工序中一般需采(cai)用海綿類物質渗(shen)吸去除表面多余面油,以(yi)確保最終涂層效果
本廠(chang)生產工藝中采用的脱模剂面油牌(pai)號為MB-063X,该產品由(you)香港供應商采購供(gong)應,已被廣泛應用(yong)於聚碳酸酯(PC)、聚丙烯(PP)、丙烯腈(jing)-丁二烯-苯乙烯(xi)共聚物(wu)(ABS)、尼龍(NYLON)等多種工程塑料的成型加工。
7).染色 & 烘干
染金色---使镀膜外觀呈珼镀金(jin)色的效果
配染色(se)液時(shi),通常采用300份水配1份色粉的(de)比例進行(xing)調配。其中色粉由華松化學(xue)工(gong)業有限公司供货,该公司專業(ye)提(ti)供染料化學品。
b> 保持(chi)染色液70℃恒温,通入(ru)氣流搅動令染色液均匀无沉(chen)淀;
c> 染色時間:3 ~ 12s,之后(hou)用清水清洗兩次;
d> 出現色(se)差時,从温度?時間及染色比例來調整;
染色件(jian)的外觀質量(liang)要求涵盖多個關键指標,包括色彩與色簽的完全對應、整(zheng)體色泽的均匀分布、表(biao)面无起(qi)毛現象、脱模后保持良好光(guang)泽度、表面无刮
時間30 ~ 40min.
8).剪水口&電镀成品
剪水口:電镀零件从整啤件上剪(jian)下,分裝(zhuang)入袋或排盆.
工序注意事項:
a).剪水口(kou)過程(cheng)中應戴手套操作,避免在镀件上留下指痕污渍;
b).水口披鋒要剪平,清洗干净;
在防(fang)止零件擦花的存储環節(jie)中,對於外觀要求高的镀件需要分(fen)開排放好,並要(yao)铺上(shang)干净的紙隔開以保護表面,而一般細件則可直接裝入(ru)胶袋(dai)進行隔离存放。
9).补充-----翻洗電镀件
非啤件本身問題而是(shi)由於(yu)上油、蒸镀、染色等工藝過程問題所(suo)导致的(de)次品,表現為(wei)污槽、刮花、顏(yan)色偏差等(deng)表面缺陷,这類問題可以用熱的烧碱水溶液(ye)進行清洗(xi),从(cong)而洗去(qu)飾層,恢复(fu)件體原貌。
工藝過程:
a). 將烧碱(jian)(NaOH)加入水中(zhong)(比例約1:20)製(zhi)成過飽和溶液,電(dian)熱煮沸;
b). 將要翻洗件置於其中約30分鐘,自行脱去镀層油層;
c). 取出后過清(qing)水(shui)清洗,再進行脱脂后一系列(lie)工序.